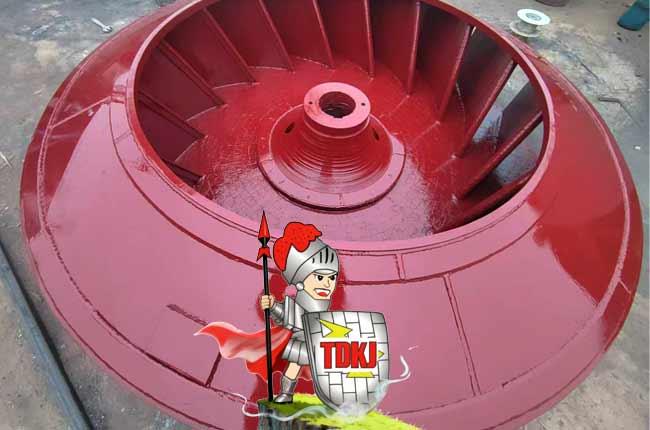
锅炉烟气再循环风机叶轮陶瓷防磨
锅炉烟气再循环风机叶轮陶瓷防磨
- 产品详情
- 产品参数
【行业痛点】
烟气再循环风机(FGR 风机)是电厂锅炉烟气再循环系统的关键设备,将部分锅炉烟气引回炉膛参与再循环,用于调节炉膛温度、抑制 NOx 生成。与输送常温煤粉的排粉机不同,烟气再循环风机面对的是高温、含尘、含硫的复合恶劣工况:
飞灰颗粒冲刷磨损—— 烟气中携带的飞灰(主要成分为 SiO₂、Al₂O₃ 等硬质颗粒,莫氏硬度约 7 级)以高速气流冲击部件表面,形成磨粒磨损与冲蚀;
高温损伤—— 烟气温度可达 300~450℃,金属在高温下强度下降、易氧化起皮,加速磨损失效;
酸性露点腐蚀—— 烟气中的 SO₂/SO₃ 在低温部位凝结形成硫酸露点,与磨损耦合作用,造成 "腐蚀+磨损" 双重失效,壳体与叶轮极易腐蚀穿孔。
据行业普遍情况,未经防磨处理的传统金属叶轮 1~2 年即需更换,腐蚀穿孔、动平衡失效频发,频繁停机检修与更换配件的成本居高不下,成为制约机组长周期运行的关键瓶颈。
【钛盾防磨方案】
钛盾针对烟气再循环风机的 "高温+高尘+含硫" 工况,建立氧化铝、碳化硅、氧化锆等材料体系,耐温可达 450℃,可在复杂高温烟气工况下长期稳定工作。
针对烟气再循环风机烟气温度高、易超粘结剂耐温上限的特点,高温区域优先采用焊接与燕尾镶嵌工艺,低温与平整区域采用粘贴工艺,实现 "按温分区、组合施策"。
(1)粘贴工艺 —— 快速、经济、大面积覆盖
原理:采用我司自主研发的高温高强度粘结剂,将纳米氧化铝陶瓷片与金属基体无缝隙贴合;
关键指标:粘结强度超 60MPa,耐温 -50℃~200℃;
优势:施工快捷,工期短;
适用:新叶轮及大面积平整基面的整体防磨。
(2)焊接工艺 —— 高强度、耐高温、抗冲击
原理:将陶瓷片与金属基体焊接固定,形成高强度结合;
优势:结合强度高、耐高温、抗冲击,适应振动剧烈、重载工况;
适用:高温、强冲击部位的局部强化。
(3)燕尾镶嵌工艺 —— 机械+粘胶双重锁定,最可靠
原理:先在叶片基体上焊接燕尾形卡条,再将带燕尾槽的陶瓷块嵌入卡条,配合耐高温无机粘合剂双重固定;
优势:机械锁扣+粘胶粘结双重保护,即使陶瓷块在极端冲击下破裂,也不会整体脱落,彻底杜绝 "掉陶瓷" 隐患,运行安全性最高;
适用:高速长期运行的关键部位 。
【适用机型】
锅炉烟气再循环风机,可根据风机型号、烟气温度、含尘浓度与振动水平出具 "一机一策" 专属方案。
【典型业绩】
【防磨效益】
超强耐磨:莫氏 9 级,耐磨性为普通钢材的 10~20 倍,颗粒冲刷耐磨性能比碳化钨堆焊 / 喷涂提高 5 倍以上,磨损速率降低 85% 以上;
耐高温抗腐蚀:耐温最高 450℃,适配高温烟气;耐含硫、酸碱介质,避免腐蚀穿孔;
长效守护:使用寿命延长 3~5 倍,更换频次减少 90% 以上,大幅降低停机检修时间;
节能增效:陶瓷表面光滑度较金属提升 50%,风阻降低 12%,同工况下设备能耗降低 8%~10%;
运维降本:减少频繁更换叶轮与配件的人力物力消耗,综合运维成本显著下降。